
Hệ thống phun sơn tĩnh điện là giải pháp kỹ thuật công nghiệp hiện đại giúp doanh nghiệp hoàn thiện bề mặt kim loại với độ phủ đồng đều, nâng cao độ bền cơ học và tối ưu 25% chi phí vận hành. Toàn bộ thiết kế cơ khí, dây chuyền đồng bộ và công nghệ chuyển giao tiêu chuẩn được thực hiện trực tiếp bởi đội ngũ kỹ sư chuyên sâu tại Thiết Bị Dây chuyền sơn tĩnh điện.
Mục lục nội dung bài viết
- Hệ thống phun sơn tĩnh điện là gì? Tổng quan và nguyên lý hoạt động cốt lõi
- Tại sao hệ thống phun sơn tĩnh điện lại quan trọng trong sản xuất công nghiệp?
- Phân tích chi tiết cấu tạo và thông số kỹ thuật của hệ thống phun sơn tĩnh điện
- Quy trình vận hành và lắp đặt hệ thống phun sơn tĩnh điện chuẩn kỹ thuật (SOP)
- Các sự cố thường gặp và cách khắc phục từ chuyên gia Gia Phú
- Báo giá và các yếu tố ảnh hưởng đến chi phí đầu tư hệ thống phun sơn tĩnh điện
- Câu hỏi thường gặp về hệ thống phun sơn tĩnh điện (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
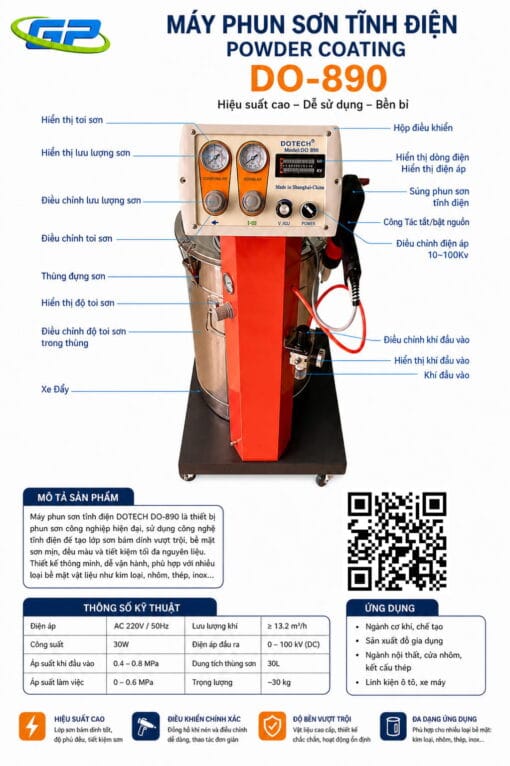
Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Dotech Model D-890 – Độ Bám Dính Hoàn Hảo
Dòng súng phun cầm tay hiệu suất cao, điều chỉnh điện áp linh hoạt, giúp bột sơn bám phủ đều vào các góc cạnh phức tạp của chi tiết gia công cơ khí.
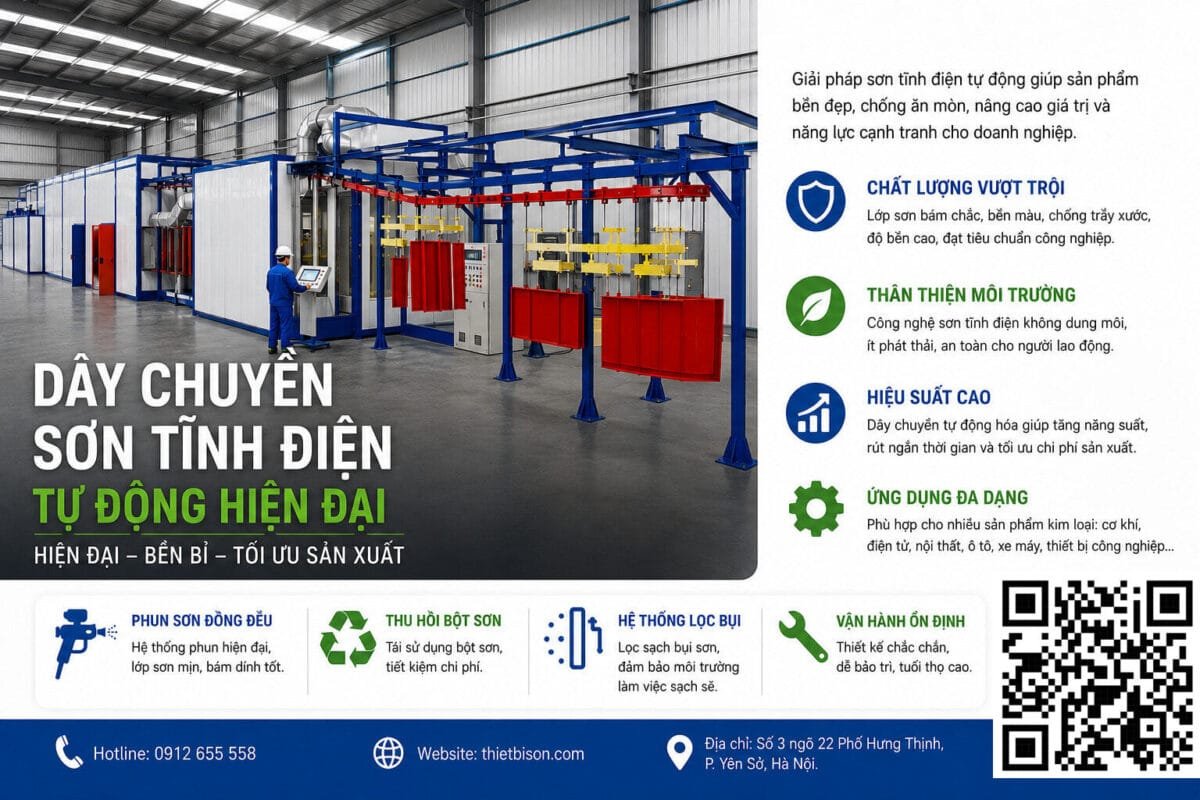
Hệ thống phun sơn tĩnh điện là gì? Tổng quan và nguyên lý hoạt động cốt lõi
Hệ thống phun sơn tĩnh điện là tổ hợp thiết bị cơ khí và điều khiển công nghiệp khép kín, hoạt động dựa trên nguyên lý lực hút tĩnh điện giữa các hạt bột sơn mang điện tích âm và bề mặt chi tiết kim loại được nối đất với điện thế 0V. Nhờ lực hút Coulomb mạnh mẽ, các phân tử bột bám dính đều đặn khắp bề mặt, hạn chế tối đa hao hụt nguyên liệu và hình thành lớp màng bảo vệ bền vững sau khi sấy nóng chảy.
Trong thực tế sản xuất tại các nhà xưởng gia công cơ khí, công nghệ sơn tĩnh điện được phân thành hai nhóm cấu hình chính là hệ thống tự động hoàn toàn và hệ thống bán tự động. Tùy thuộc vào sản lượng cần phủ mạ và hình dáng chi tiết, mỗi hệ thống sẽ tích hợp các cơ chế cấp bột, xịt tĩnh điện, thu hồi và lưu hóa nhiệt đồng bộ.
- Nguyên lý tích điện ion hóa cao áp: Súng phun sơn tĩnh điện tạo ra điện trường tĩnh điện có điện áp điều chỉnh từ 60kV đến 100kV tại đầu kim phun. Hạt bột sơn khô khi đi qua điện trường này sẽ bị ion hóa mang điện tích âm cực mạnh.
- Cơ chế hút Coulomb bề mặt: Chi tiết kim loại treo trên hệ thống băng tải xích treo được nối đất trực tiếp (nối mass 0V). Lực hút tĩnh điện giúp bột sơn tự động bao phủ đều xung quanh bề mặt, kể cả những vị trí góc khuất và các khe hở kỹ thuật hẹp.
- Quá trình thu hồi bột sơn tuần hoàn: Lượng bột thừa phân tán lơ lửng trong không khí được quạt hút của buồng phun gom về hệ thống lọc filter giấy hoặc nhựa, đạt tỷ lệ tái sử dụng lên đến 98%.
- Quá trình đóng rắn hóa học (Curing): Sau khi phun phủ, sản phẩm chuyển tiếp vào lò sấy duy trì nhiệt độ 180°C – 200°C trong vòng 15-20 phút để nhựa nhiệt dẻo nóng chảy, liên kết chéo và tạo màng phủ bóng mịn, chống ăn mòn.
Tại sao hệ thống phun sơn tĩnh điện lại quan trọng trong sản xuất công nghiệp?
Hệ thống phun sơn tĩnh điện đóng vai trò sống còn trong việc nâng cao giá trị thương phẩm của kết cấu kim loại, vỏ tủ điện, phụ tùng ô tô xe máy và thiết bị gia dụng. Áp dụng quy trình sơn khô tĩnh điện giúp doanh nghiệp loại bỏ hoàn toàn các loại dung môi pha chế độc hại, rút ngắn chu kỳ gia công và cắt giảm chi phí xử lý khí thải theo tiêu chuẩn an toàn môi trường hiện đại.
Tối ưu hóa chi phí sản xuất và tiết kiệm nguyên liệu bột sơn
Phương pháp sơn lỏng truyền thống thường gây lãng phí từ 30% đến 45% lượng sơn do hiện tượng bay hơi dung môi và tàn sơn phát tán. Ngược lại, hệ thống sơn tĩnh điện khô thu hồi được tới 98% bột sơn dư thừa qua buồng thu hồi chuyên dụng để trộn tiếp vào chu trình phun mới. Lợi thế này giúp doanh nghiệp hạ giá thành sản xuất trên mỗi mét vuông thành phẩm đáng kể.
Bên cạnh đó, việc không phải pha chế chất dung môi hay phụ gia làm loãng giúp giảm tải nhân công pha sơn và tiết kiệm kho lưu trữ hóa chất dễ cháy nổ.
Độ bền cơ học vượt trội và khả năng chống ăn mòn thời tiết
Lớp phủ sơn tĩnh điện sau khi sấy ở nhiệt độ 180°C – 200°C hình thành mạng lưới liên kết polymer đồng nhất có độ dày từ 60µm đến 100µm. Màng sơn này sở hữu độ đàn hồi cao, chống trầy xước, chịu được va đập cơ học và chống lại tác động của tia cực tím UV cực tốt.
Đối với các công trình ngoài trời hoặc môi trường công nghiệp có độ ẩm cao, bề mặt sơn tĩnh điện ngăn cản triệt để quá trình oxy hóa, loại bỏ tình trạng rỉ sét và duy trì độ bóng màu sắc qua nhiều năm sử dụng.
Tự động hóa cao nâng cao năng suất nhà xưởng
Việc tích hợp hệ thống xích tải treo tự động liên tục đưa phôi qua các công đoạn tiền xử lý, sấy khô, buồng phun và buồng sấy sơn giúp quy trình vận hành diễn ra liền mạch. Doanh nghiệp dễ dàng kiểm soát sản lượng đầu ra theo từng ca làm việc, giảm bớt 50% số lượng nhân công thao tác thủ công.
Khả năng kiểm soát tự động tốc độ xích tải từ 0.5 đến 3 m/phút cho phép dây chuyền đáp ứng linh hoạt các đơn hàng gia công số lượng lớn trong thời gian gấp.

Tư Vấn Thiết Kế Dây Chuyền Sơn Tĩnh Điện Tự Động & Bán Tự Động
Gia Phú cung cấp giải pháp trọn gói từ khảo sát mặt bằng, lên bản vẽ layout 3D, gia công cơ khí buồng phun, lò sấy đến chuyển giao kỹ thuật vận hành nhà máy.
Phân tích chi tiết cấu tạo và thông số kỹ thuật của hệ thống phun sơn tĩnh điện
Một dây chuyền sơn tĩnh điện đạt tiêu chuẩn kỹ thuật công nghiệp bao gồm 5 phân hệ máy móc chuyên biệt được ghép nối đồng bộ. Sự kết hợp chính xác giữa lưu lượng khí nén, nhiệt độ lò sấy và điện áp tích tĩnh điện đảm bảo sản phẩm hoàn thiện không bị lỗi sần gai, loang lổ hay xốp chân kim.
Phân hệ buồng phun và hệ thống thu hồi bột sơn
Buồng phun sơn tĩnh điện được gia công bằng inox 304 hoặc tôn mạ kẽm sơn tĩnh điện cao cấp, ngăn chặn hiện tượng bám dính bột trên vách buồng. Hệ thống bao gồm khoang thao tác cho thợ sơn thủ công hoặc gắn robot cánh tay phun sơn tự động đối xứng hai bên.
Gắn liền với buồng phun là quạt hút công suất lớn và hệ thống quả lọc filter nhựa hoặc filter giấy cellulose. Cơ chế rũ bụi tự động bằng khí nén đảo chiều thông qua van điện từ solenoid giúp làm sạch filter định kỳ, hồi bột về thùng cấp nguyên liệu liên tục.
Lò sấy sơn tĩnh điện và hệ thống gia nhiệt hồng ngoại
Lò sấy sơn có kết cấu vách đôi cách nhiệt bằng panel bông khoáng rockwool tỷ trọng 80-100 kg/m3 dày 100mm, giúp duy trì bề mặt ngoài vỏ lò dưới 45°C để bảo toàn năng lượng. Lò có thể thiết kế dạng buồng sấy đóng mở cửa cho hệ thống bán tự động, hoặc dạng đường hầm sấy liên tục cho hệ thống tự động.
Phương thức gia nhiệt ứng dụng công nghệ phổ biến nhất hiện nay là dàn bếp gas hồng ngoại 1602 hoặc đầu đốt burner gas/dầu công nghiệp, giúp nâng nhiệt nhanh từ nhiệt độ phòng lên 200°C chỉ trong 15-20 phút, phân bổ nhiệt đều khắp thể tích lò qua quạt đối lưu tuần hoàn.
Hệ thống băng tải xích treo và thiết bị phun cao áp
Hệ thống xích tải 5 tấn hoặc 7 tấn kết hợp ray treo định hình dẫn động đưa vật phẩm di chuyển liên tục qua từng trạm. Xích tải trang bị bộ căng xích tự động, hệ thống tra dầu bôi trơn chịu nhiệt và tủ điều khiển biến tần để tùy chỉnh tốc độ kéo theo độ dày vật liệu mạ.
Trang bị trung tâm của buồng phun là các dòng máy súng phun sơn tĩnh điện cao cấp như Wagner PEM-X1, Dotech Model: D-890 hoặc Sames. Súng sở hữu các chế độ phun phẳng, phun góc cạnh và phun sơn lại với điện áp điều chỉnh từ 20kV đến 100kV, đảm bảo độ bám dính ổn định nhất.
| Hạng mục phân hệ | Thông số kỹ thuật tiêu chuẩn | Vai trò vận hành thực tế |
|---|---|---|
| Buồng phun sơn (Spray Booth) | Vách inox/tôn kẽm dày 1.5 – 2mm, quạt hút lưu lượng 6.000 – 18.000 m3/h | Chứa bụi sơn thừa, tạo môi trường chiếu sáng và đối lưu thông thoáng cho thợ thao tác |
| Cụm Filter thu hồi bụi | Filter giấy hoặc polyester nhựa cao cấp, đường kính D320 x dài 900mm | Lọc giữ 98% hạt bột mịn từ 10 – 60 micron, tuần hoàn nguyên liệu tái sử dụng |
| Lò sấy lưu hóa (Curing Oven) | Panel cách nhiệt bông khoáng dày 100mm, gia nhiệt bằng bếp gas hồng ngoại 1602 | Duy trì dải nhiệt độ 180°C – 200°C liên tục, làm nóng chảy và hoàn thiện màng sơn |
| Hệ thống xích tải treo | Ray treo 5T/7T, động cơ điều khiển biến tần dải tốc độ 0.5 – 3 m/phút | Vận chuyển phôi sơn tự động liên tục qua các trạm xử lý, tối ưu công suất chuyền |
| Hệ thống súng phun tĩnh điện | Điện áp ngõ ra 60 – 100kV, áp suất khí nén cấp 4 – 6 bar, dòng súng Dotech/Wagner | Tích điện âm cho hạt bột, tạo tia phun xòe hình nón hoặc dẹt bám chặt vào kim loại |
| Cụm bể tiền xử lý bề mặt | Bể tẩy dầu kiềm, bể axit tẩy rỉ, bể định hình và bể phốt phát kẽm/crom | Làm sạch hoàn toàn tạp chất bề mặt kim loại, tạo lớp nền vi xốp bám sơn tối đa |
Quy trình vận hành và lắp đặt hệ thống phun sơn tĩnh điện chuẩn kỹ thuật (SOP)
Để tạo ra lớp sơn tĩnh điện đạt tiêu chuẩn chịu ăn mòn thử nghiệm phun muối trên 500 giờ, kỹ sư và công nhân vận hành phải thực hiện chuẩn xác quy trình thao tác chuẩn SOP. Bất kỳ sơ suất nào trong khâu làm sạch bề mặt hay cân chỉnh nhiệt độ đều dẫn đến tình trạng bong tróc và phồng rộp lớp sơn sau này.
- Xử lý làm sạch bề mặt phôi kim loại: Nhúng chi tiết qua hệ thống bể hóa chất tuần tự: bể tẩy dầu mỡ kiềm (15 phút) -> bể rửa nước tràn -> bể axit khử rỉ sét (10-15 phút) -> bể rửa nước -> bể định hình bề mặt -> bể phốt phát kẽm hóa chất (10 phút) -> bể rửa nước lần cuối. Bước này tạo lớp màng muối photphat bảo vệ vi mô trên kim loại.
- Sấy khô hơi nước sau tiền xử lý: Đưa chi tiết vào lò sấy khô nước ở nhiệt độ 110°C – 130°C trong vòng 5-8 phút để bốc hơi hết các hạt nước đọng trong khe hở cơ khí trước khi sơn.
- Treo phôi lên hệ thống xích tải: Móc chi tiết lên giá treo xích tải, kiểm tra kỹ điểm tiếp xúc kim loại giữa móc treo và ray dẫn hướng nhằm đảm bảo thông mạch nối mass 0V tốt nhất.
- Hiệu chỉnh áp suất khí nén và súng phun: Khởi động máy nén khí, cài đặt áp lực khí nén đẩy bột từ 0.3 – 0.5 bar, áp lực khí nén làm tơi bột từ 0.2 – 0.4 bar và hiệu chỉnh điện áp súng sơn tĩnh điện ở mức 70 – 85kV đối với chi tiết phẳng, 50 – 60kV đối với chi tiết có góc hẹp hiệu ứng Faraday.
- Thực hiện phun bột sơn tĩnh điện: Thao tác súng phun cách bề mặt phôi một khoảng cách chuẩn 15 – 25cm, duy trì tốc độ lia súng đều đặn, vuông góc với bề mặt để tạo độ dày màng bột đồng nhất từ 65 đến 80µm.
- Lưu hóa nhiệt trong lò sấy sơn: Chuyển sản phẩm vào lò sấy sơn tĩnh điện, duy trì nhiệt độ ổn định ở mức 180°C – 200°C trong khoảng thời gian từ 15 đến 20 phút (tính từ thời điểm bề mặt kim loại đạt nhiệt độ quy định).
- Làm nguội, kiểm tra chất lượng (KCS) và đóng gói: Để nguội chi tiết tự nhiên trên xích tải treo xuống dưới 40°C. Dùng máy đo độ dày lớp sơn màng khô và dao cắt kiểm tra độ bám dính đạt chuẩn trước khi bao bọc màng PE bảo vệ.
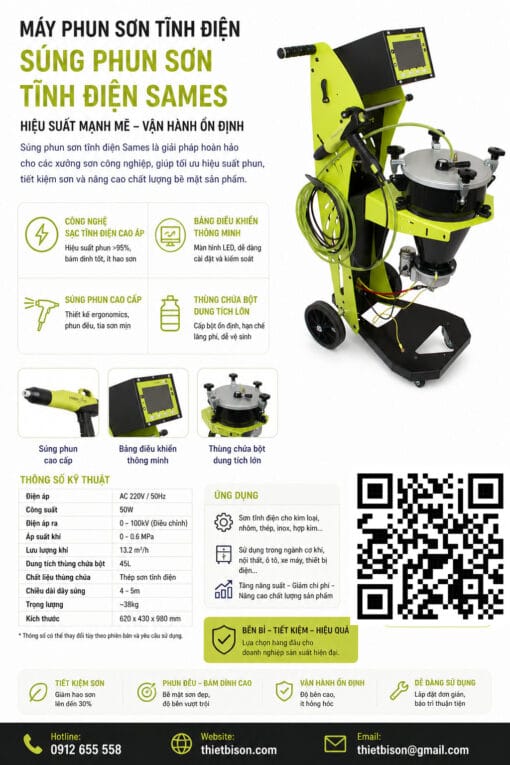
Máy Phun Sơn Tĩnh Điện Sames – Xuất Xứ Pháp
Thiết bị sơn tĩnh điện chuẩn công nghiệp châu Âu, kiểm soát điện tích thông minh, triệt tiêu hiệu ứng lồng Faraday trên các sản phẩm cơ khí độ khó cao.
Các sự cố thường gặp và cách khắc phục từ chuyên gia Gia Phú
Trong quá trình vận hành dây chuyền sơn tĩnh điện, các xưởng sản xuất thường gặp phải một số lỗi kỹ thuật phổ biến. Đội ngũ kỹ sư Công Ty TNHH Sơn Tĩnh Điện Gia Phú tổng hợp nguyên nhân cốt lõi và phương án khắc phục nhanh nhất:
- Hiện tượng vỏ cam (Orange Peel) trên bề mặt: Màng sơn sau khi sấy có bề mặt gồ ghề nhăn nheo như vỏ quả cam. Nguyên nhân do nhiệt độ lò sấy tăng quá nhanh khiến bột sơn chảy không kịp trước khi đóng rắn, hoặc khoảng cách phun súng quá gần làm màng sơn quá dày. Cách xử lý: Kiểm tra lại đường cong nhiệt độ của lò sấy, giữ khoảng cách súng đều 20cm và giảm lưu lượng bột xuất ra.
- Lỗi bọt khí li ti và lỗ chân kim (Pinholes): Bề mặt xuất hiện các lỗ kim nhỏ li ti sau khi ra lò. Nguyên nhân do phôi kim loại chưa được sấy khô nước sau bể tiền xử lý, hoặc hệ thống khí nén cấp cho súng phun bị lẫn hơi dầu mỡ và hơi ẩm. Cách xử lý: Tăng thời gian sấy khô nước lên 120°C, kiểm tra máy sấy khí và xả cốc lọc ẩm của đường ống khí nén trung tâm.
- Bột sơn không bám vào góc chữ U hoặc góc hẹp (Lồng Faraday): Lực đẩy tĩnh điện ngăn các hạt bột bám vào các góc sâu của phôi. Nguyên nhân do điện áp súng phun quá cao (>85kV) tạo điện trường tĩnh bao quanh miệng hốc. Cách xử lý: Giảm điện áp xuống dải 40 – 50kV, tăng nhẹ áp lực khí thổi và chuyển sang đầu phun nòng dẹt chuyên dụng.
- Lỗi tróc màng sơn khi thử uốn hoặc va đập: Sơn bị nứt và tróc từng mảng khi phôi bị uốn cong cơ học. Nguyên nhân do nhiệt độ lò sấy chưa đạt 180°C hoặc thời gian lưu nhiệt chưa đủ khiến bột sơn chưa chín hoàn toàn, hoặc bể hóa chất photphat bám dầu không sạch. Cách xử lý: Dùng thiết bị đo nhiệt độ chuyên dụng kiểm tra lại 4 điểm nhiệt trong lò, đảm bảo duy trì đủ 15 phút ở 200°C.
- Lớp sơn bị đổi màu hoặc ố vàng: Sản phẩm sau khi ra lò có màu xỉn, màu trắng chuyển vàng. Nguyên nhân do quá nhiệt lò sấy (>220°C) hoặc thời gian ủ phôi quá lâu trong lò. Cách xử lý: Cân chỉnh lại van điều áp của bếp gas hồng ngoại hoặc bộ điều khiển nhiệt độ PID.
Báo giá và các yếu tố ảnh hưởng đến chi phí đầu tư hệ thống phun sơn tĩnh điện
Chi phí đầu tư một hệ thống phun sơn tĩnh điện phụ thuộc trực tiếp vào nhu cầu sản xuất thực tế, diện tích mặt bằng nhà xưởng và công suất mạ sản phẩm mỗi ngày. Việc cân nhắc giữa dây chuyền bán tự động và tự động hoàn toàn quyết định trực tiếp đến tổng mức vốn ban đầu.
Các yếu tố chính cấu thành tổng mức đầu tư
- Mức độ tự động hóa: Hệ thống bán tự động (buồng phun thủ công, lò sấy buồng đóng mở, vận chuyển xe goòng hoặc xích tải rời) có mức đầu tư từ 150.000.000 VNĐ đến 400.000.000 VNĐ. Hệ thống tự động liên hoàn (robot phun sơn tự động, lò sấy hầm liên tục, xích tải treo tự động) có chi phí từ 800.000.000 VNĐ đến hơn 2.500.000.000 VNĐ.
- Kích thước buồng phun và lò sấy: Phôi sơn có khẩu độ dài như thanh nhôm định hình 6m, kết cấu thép lớn đòi hỏi lò sấy và buồng phun kích thước dài hơn, dẫn đến tăng khối lượng vật tư tôn, bông khoáng và số lượng bếp gas hồng ngoại.
- Thương hiệu thiết bị phun sơn: Lựa chọn các dòng súng phun sơn cao cấp nhập khẩu châu Âu, Nhật Bản hay Hàn Quốc (như Gema, Wagner, Sames, SOOHO) hoặc các phân khúc phổ thông hiệu năng cao (như Dotech, KCI).
Câu hỏi thường gặp về hệ thống phun sơn tĩnh điện (FAQs)
- Sơn tĩnh điện có độ bền vượt trội hơn sơn phun nước truyền thống không?
Sơn tĩnh điện có độ bền gấp 3 đến 5 lần sơn gốc dầu truyền thống. Lớp phủ liên kết dẻo dai, chống trầy xước, chịu va đập cơ học tốt, không bong tróc và có khả năng chống ăn mòn phun muối vượt trội trên 500 giờ liên tục.
- Thời gian gia công lắp đặt một dây chuyền sơn tĩnh điện mất bao lâu?
Thời gian triển khai từ khâu khảo sát mặt bằng, gia công cơ khí buồng phun, lò sấy đến thi công hoàn thiện mất từ 25 đến 45 ngày làm việc tùy thuộc vào quy mô tự động hay bán tự động.
- Hệ thống sơn tĩnh điện có thu hồi và tái sử dụng bột sơn thừa được không?
Buồng thu hồi bột sơn trang bị hệ thống filter giấy/nhựa cho phép thu hồi từ 95% đến 98% lượng bột sơn bay lơ lửng, giúp xưởng trộn trực tiếp với bột mới để tiếp tục phun, cắt giảm tối đa chi phí vật tư.
- Nhiệt độ tiêu chuẩn trong lò sấy sơn tĩnh điện là bao nhiêu?
Nhiệt độ lưu hóa bột sơn tiêu chuẩn nằm trong khoảng 180°C – 200°C. Chi tiết kim loại cần được duy trì ổn định ở dải nhiệt này trong khoảng 15 đến 20 phút để bột sơn chín hoàn toàn.
- Chính sách bảo hành và chuyển giao kỹ thuật của Gia Phú như thế nào?
Gia Phú cam kết bảo hành chính hãng toàn bộ hệ thống từ 12 đến 24 tháng, hỗ trợ kỹ thuật tận nơi 24/7 và chuyển giao toàn bộ quy trình pha hóa chất bể nhúng, cân chỉnh súng và vận hành cho công nhân.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Để nhận tư vấn kỹ thuật chuyên sâu, bản vẽ thiết kế mặt bằng phân xưởng tối ưu và bảng báo giá cạnh tranh nhất, quý khách vui lòng liên hệ ngay với Công Ty TNHH Sơn Tĩnh Điện Gia Phú qua Hotline 0912.655.558 hoặc ghé thăm văn phòng trực tiếp tại Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.