
chú ý khi sơn tĩnh điện là bộ cẩm nang kỹ thuật sống còn giúp các phân xưởng kiểm soát 100% chất lượng màng phủ kim loại, loại bỏ hiện tượng bong tróc và tối ưu chi phí bột tiêu hao. Khám phá ngay các nguyên tắc vận hành chuẩn xác được tư vấn trực tiếp từ đội ngũ chuyên gia tại Thiết Bị Dây chuyền sơn tĩnh điện Gia Phú.
Mục lục nội dung
- Lưu ý khi sơn tĩnh điện là gì? Tổng quan và nguyên lý vận hành cốt lõi
- Tại sao nắm vững các lưu ý khi sơn tĩnh điện lại quan trọng trong sản xuất công nghiệp?
- Phân tích chi tiết cấu tạo và thông số kỹ thuật cần kiểm soát khi sơn tĩnh điện
- Quy trình vận hành và kiểm soát kỹ thuật sơn tĩnh điện chuẩn SOP
- Các lỗi thường gặp khi sơn tĩnh điện và giải pháp khắc phục từ chuyên gia Gia Phú
- Câu hỏi thường gặp về các lưu ý khi sơn tĩnh điện (FAQs)
- Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
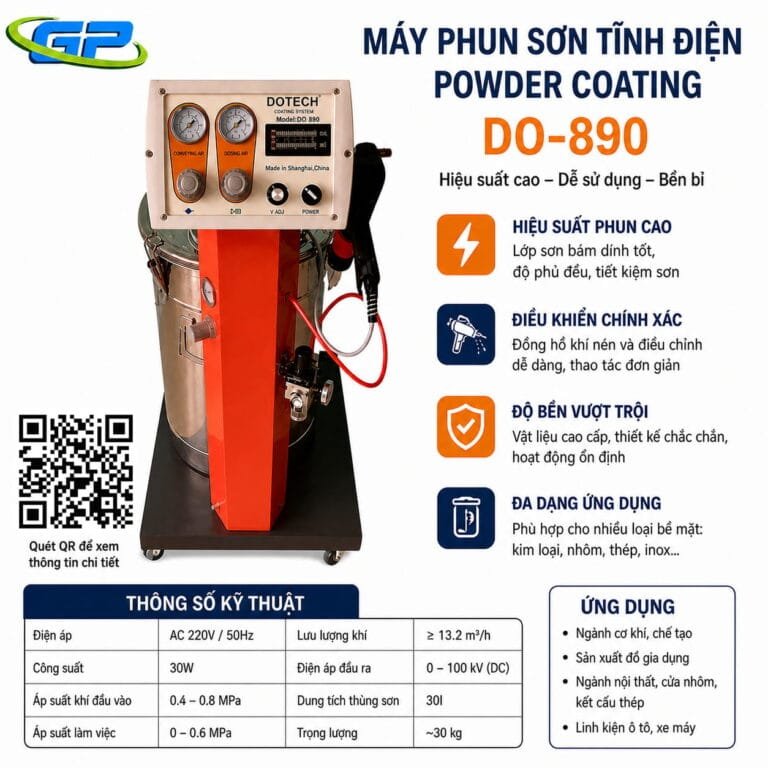
Nhập khẩu chính hãng 100%
Súng Phun Sơn Tĩnh Điện Cầm Tay Dotech Model: D-890 – Tối Ưu Lượng Bột Phun
Giải pháp phun sơn cao áp thế hệ mới giúp kiểm soát điện áp tĩnh điện ổn định, vượt qua góc hẹp Faraday và tiết kiệm 20% lượng bột tiêu hao.
Lưu ý khi sơn tĩnh điện là gì? Tổng quan và nguyên lý vận hành cốt lõi
Lưu ý khi sơn tĩnh điện là tập hợp các nguyên tắc kỹ thuật, điều kiện biên và tiêu chuẩn kiểm soát trong suốt chu trình tiền xử lý, tích điện màng bột và lưu hóa nhiệt nhằm tạo ra lớp màng phủ đồng nhất, bám dính chắc chắn trên bề mặt phôi kim loại. Việc tuân thủ nghiêm ngặt các nguyên tắc này giúp ngăn ngừa 95% các khuyết tật cơ học, tối ưu hóa mức tiêu hao nguyên vật liệu và nâng cao tuổi thọ bảo vệ của chi tiết gia công.
Bản chất của công nghệ sơn tĩnh điện dựa trên nguyên lý tương tác điện từ Coulomb giữa các hạt bột sơn mang điện tích âm cao thế và phôi gia công nối mass điện tích 0V. Khi bột sơn đi qua súng phun tĩnh điện, cụm nhân áp cao tần sẽ ion hóa các hạt bột ở điện áp từ 60 kV đến 100 kV. Lực hút tĩnh điện định hướng các hạt bột bám đều lên bề mặt sản phẩm trước khi đưa vào lò sấy lưu hóa đóng rắn.
Để duy trì chu trình bám dính ổn định và đạt chuẩn chất lượng màng sơn công nghiệp, hệ thống vận hành bắt buộc phải thỏa mãn 4 nguyên lý kỹ thuật nền tảng:
- Nguyên lý làm sạch và phốt phát hóa bề mặt: Kim loại nền phải sạch hoàn toàn dầu mỡ bôi trơn, rỉ sét và được phủ lớp màng tinh thể phốt phát vi mô để tạo chân bám cơ học cho bột sơn.
- Nguyên lý thông mạch tiếp địa kín: Hệ thống móc treo và phôi phải có điện trở tiếp đất dưới 1 Ohm nhằm triệt tiêu điện tích tích tụ cục bộ, ngăn ngừa phóng tia lửa điện ngược gây nổ bọt khí.
- Nguyên lý sấy khô khí nén dẫn bột: Luồng khí nén cấp cho súng phun phải được tách dầu và sấy khô đạt điểm sương dưới -20°C để tránh làm bột sơn bị ẩm vón cục.
- Nguyên lý lưu hóa nhiệt theo đường cong chuẩn: Quá trình nóng chảy và liên kết chéo polymer của hạt sơn đòi hỏi lò sấy duy trì nhiệt độ ổn định 180°C – 200°C trong 15 đến 20 phút.
Việc bỏ qua bất kỳ mắt xích kỹ thuật nào trong chuỗi nguyên lý trên đều sẽ dẫn tới tình trạng màng sơn bị sần da cam, nứt chân chim hoặc bong tróc khi đưa vào môi trường làm việc thực tế.
Tại sao nắm vững các lưu ý khi sơn tĩnh điện lại quan trọng trong sản xuất công nghiệp?
Việc hiểu rõ và áp dụng đúng các lưu ý kỹ thuật khi sơn tĩnh điện mang lại giá trị kinh tế trực tiếp cho nhà xưởng thông qua việc cắt giảm lãng phí nguyên vật liệu, nâng cao tỷ lệ sản phẩm đạt chuẩn ngay từ lần phun đầu tiên và gia tăng uy tín thương hiệu trên thị trường.
Thực tế kiểm chứng tại nhiều dự án chuyển giao công nghệ của Gia Phú cho thấy, các xưởng tuân thủ quy chuẩn kỹ thuật đã giảm thiểu tỷ lệ phôi lỗi phải gia công lại từ 12% xuống dưới 1.5%. Đồng thời, chi phí vận hành tổng thể giảm trung bình 25% nhờ tiết kiệm điện năng gia nhiệt và tối ưu hóa lượng bột sơn sử dụng.
Tối ưu hóa chi phí sản xuất và nâng cao hiệu suất đầu tư ROI
Chi phí gia công một sản phẩm sơn tĩnh điện bao gồm chi phí bột sơn, hóa chất tẩy rửa, nhiên liệu lò sấy và nhân công thao tác. Khi kiểm soát tốt các thông số phun, lượng bột bay thừa được buồng thu hồi gom lại tới 98% để tái sử dụng tuần hoàn.
Việc hạn chế phôi lỗi giúp doanh nghiệp không phải tốn hóa chất tẩy bỏ màng sơn hỏng, không hao phí điện nhiệt nướng lại và loại bỏ chi phí nhân công xử lý thứ cấp. Nhờ đó, thời gian thu hồi vốn đầu tư dây chuyền (ROI) được rút ngắn đáng kể từ 18 tháng xuống còn 8 đến 12 tháng.
Đảm bảo độ bền cơ học và tuổi thọ chống ăn mòn của màng sơn
Sản phẩm kim loại sau khi sơn tĩnh điện đúng kỹ thuật sở hữu màng bảo vệ polymer nhiệt rắn có liên kết mạng lưới không gian 3 chiều vững chắc. Màng sơn đạt độ cứng cơ học từ 2H đến 3H theo thang đo kiểm tra độ cứng bút chì tiêu chuẩn ASTM D3363.
Lớp phủ có khả năng chịu thử nghiệm phun sương muối kháng ăn mòn trên 500 đến 1000 giờ theo tiêu chuẩn ASTM B117, không bị rạn nứt khi uốn gập mép kim loại và chống chịu tốt trước bức xạ cực tím ngoài trời trong suốt 10 đến 15 năm.
Bảo đảm tính đồng nhất thẩm mỹ cho các đơn hàng xuất khẩu
Đối với các ngành sản xuất vỏ tủ điện, cửa thép chống cháy, nội thất kim loại và phụ tùng ô tô xe máy, tính đồng màu và độ phẳng mịn màng sơn là tiêu chí kiểm định KCS nghiêm ngặt. Việc kiểm soát đúng kỹ thuật giúp độ dày màng sơn luôn nằm trong dải chuẩn 60 đến 80 micromet.
Bề mặt sản phẩm không xuất hiện lỗi mắt cá, bọt khí li ti hay vệt loang màu, đảm bảo sự đồng nhất tuyệt đối giữa hàng nghìn chi tiết trong cùng một lô hàng xuất khẩu sang các thị trường khó tính như Mỹ, Nhật Bản và Châu Âu.

Tư Vấn & Thiết Kế Dây Chuyền Sơn Tĩnh Điện Tự Động / Bán Tự Động
Gia Phú cung cấp giải pháp trọn gói từ tư vấn thiết kế mặt bằng xưởng, thi công lắp đặt buồng sơn, lò sấy lưu hóa đến chuyển giao công nghệ vận hành chuẩn SOP.
Phân tích chi tiết cấu tạo và thông số kỹ thuật cần kiểm soát khi sơn tĩnh điện
Để đạt được chất lượng màng phủ hoàn hảo, quá trình sản xuất đòi hỏi việc kiểm soát liên tục 3 nhóm thông số kỹ thuật then chốt: thông số hóa học bề mặt, thông số điện động học tại súng phun và thông số nhiệt động học trong lò sấy.
Sự sai lệch của bất kỳ thông số nào vượt ra ngoài biên độ tiêu chuẩn đều trực tiếp tạo thành khuyết tật màng sơn sau lưu hóa.
Kiểm soát nồng độ và thời gian tại các bể tiền xử lý hóa chất
Hệ thống tiền xử lý bao gồm cụm bể nhúng tẩy dầu kiềm, tẩy rỉ axit và phốt phát hóa kẽm. Nồng độ điểm chuẩn độ axit tự do và axit tổng trong bể phốt phát phải được đo đạc định kỳ mỗi ca bằng dung dịch chỉ thị màu.
Thời gian ngâm phôi phải duy trì đúng 10 đến 15 phút để lớp tinh thể phốt phát hình thành đạt độ dày từ 1.5 đến 2.5 g/m². Sau khi rửa nước khử ion DI, phôi bắt buộc phải qua lò sấy khô ở nhiệt độ 110°C – 120°C trong 5 phút để triệt tiêu toàn bộ hơi ẩm trong các rãnh kẽ kim loại.
Kiểm soát điện áp cao tần và lưu lượng khí tải súng phun
Cụm điều khiển súng phun sơn cung cấp điện áp ion hóa có dải điều chỉnh từ 0 đến 100 kV. Đối với các mặt phẳng lớn, điện áp tối ưu là 70 kV – 80 kV với dòng điện 40 – 60 µA nhằm tạo lực hút tĩnh điện cực đại.
Đối với các chi tiết có khe hẹp hoặc góc nhọn bị hiệu ứng lồng Faraday, điện áp phải hạ xuống dải 30 kV – 45 kV kết hợp tăng áp suất khí nén cấp bột lên 2.8 bar để đưa dòng hạt sơn đi sâu vào đáy khe rãnh mà không bị đẩy văng ngược ra ngoài.
Kiểm soát nhiệt độ lò sấy đối lưu và thời gian ủ nhiệt
Lò sấy sơn tĩnh điện sử dụng hệ thống buồng đốt gas hồng ngoại 1602 hoặc dàn điện trở cánh tản nhiệt inox. Nhiệt kế đo hành trình CurveX cần được sử dụng định kỳ để xác định nhiệt độ thực tế ngay trên thân phôi kim loại thay vì chỉ nhìn nhiệt độ không khí hiển thị trên đồng hồ tủ điện.
Đường cong nhiệt chuẩn yêu cầu bề mặt phôi kim loại đạt mức 180°C – 200°C và duy trì liên tục trong thời gian từ 15 đến 20 phút. Nếu nhiệt độ phôi dưới 175°C, màng sơn sẽ bị sống nhiệt, liên kết polymer yếu; nếu nhiệt độ vượt quá 210°C, bột sơn sẽ bị cháy ngả vàng và giòn nứt.
| Hạng mục thông số kỹ thuật | Phạm vi kiểm soát tiêu chuẩn | Vai trò vận hành và tác động chất lượng |
|---|---|---|
| Độ dày màng sơn khô (DFT) | 60 – 80 micromet (dung sai ±5 micromet) | Đảm bảo độ che phủ bảo vệ chống ăn mòn, tránh hiện tượng nứt vỡ hoặc chảy sệ màng sơn |
| Điện trở nối đất tiếp địa (Grounding) | Dưới 1.0 Ohm (đo tại móc treo phôi) | Triệt tiêu tĩnh điện tích tụ, loại bỏ hiện tượng phóng tia lửa điện làm nổ bọt khí bề mặt |
| Điện áp súng phun tĩnh điện | 60 – 85 kV (giảm xuống 35 – 45 kV ở góc hẹp) | Ion hóa hạt bột sơn, tạo lực hút Coulomb bám dính chắc chắn trên bề mặt chi tiết kim loại |
| Áp suất khí nén cấp bột sơn | 2.0 – 3.0 bar (điểm sương khí nén dưới -20°C) | Cung cấp luồng bột tơi xốp, ổn định lưu lượng phun, chống hiện tượng bột phun giật cục |
| Khoảng cách phun súng đến phôi | 20 – 25 cm (hướng súng vuông góc 90 độ) | Phân bổ chùm tia bột đều dải quạt, tránh tích tụ bột quá dày tại một điểm gây lỗi da cam |
| Nhiệt độ lưu hóa bề mặt phôi | 180°C – 200°C (sai số nhiệt buồng sấy ±3°C) | Nóng chảy và đóng rắn hoàn toàn chuỗi polymer nhiệt rắn, đạt độ bóng và độ cứng cơ học |
| Thời gian lưu hóa nhiệt trong lò | 15 – 20 phút (tính từ lúc phôi đạt đủ nhiệt độ) | Đảm bảo các liên kết hóa học đóng rắn tối đa, triệt tiêu nguy cơ màng sơn bị sống nhiệt |
| Vận tốc gió hút buồng phun sơn | 0.4 – 0.7 m/s (tại cửa làm việc của thợ) | Ngăn ngừa bụi sơn phát tán ra phân xưởng, thu hồi 98% lượng bột bay lơ lửng tuần hoàn |
Quy trình vận hành và kiểm soát kỹ thuật sơn tĩnh điện chuẩn SOP
Để đạt được chất lượng sản phẩm chuẩn xác qua từng mẻ gia công, quy trình vận hành phân xưởng bắt buộc phải tuân thủ nghiêm ngặt 5 bước thao tác tiêu chuẩn (SOP) từ khâu chuẩn bị phôi đến nghiệm thu KCS xuất xưởng:
- Bước 1: Tiền xử lý hóa chất và sấy khô nước: Nhúng chi tiết kim loại tuần tự qua bể tẩy dầu mỡ kiềm nóng, bể rửa nước, bể tẩy rỉ sét axit, bể định hình và bể phốt phát kẽm theo đúng thời gian định mức từ 10 đến 15 phút mỗi bể. Đưa cụm phôi qua lò sấy khô nước ở nhiệt độ 110°C – 120°C trong 5 phút, kiểm tra không còn giọt nước đọng tại các mép gấp mép rãnh.
- Bước 2: Gá móc phôi và đo kiểm điện trở tiếp đất: Treo chi tiết lên hệ thống móc ray với góc nghiêng thoát bột từ 15 đến 30 độ để tránh đọng bột sơn tại các gờ đáy. Dùng đồng hồ đo ôm kế kiểm tra điểm tiếp xúc giữa móc treo và phôi; nếu móc bị bám lớp bột sơn cũ dày cách điện, phải tiến hành đốt sạch hoặc cạo sạch lớp sơn để bảo đảm điện trở tiếp địa luôn dưới 1 Ohm.
- Bước 3: Hiệu chuẩn thiết bị phun và điều kiện phòng sơn: Khởi động quạt hút buồng phun sơn để tạo áp suất âm ổn định. Bật sấy khí tầng sôi thùng chứa bột, cài đặt điện áp súng phun ở mức 75 kV và áp lực khí tải 2.5 bar. Kiểm tra độ ẩm phòng sơn duy trì dưới 65% và nhiệt độ môi trường buồng phun không vượt quá 32°C.
- Bước 4: Thao tác phun sơn tĩnh điện chuẩn kỹ thuật: Thợ sơn di chuyển đầu súng đều tay vuông góc với bề mặt phôi ở khoảng cách từ 20 đến 25 cm, phủ lớp bột theo đường quét zíc-zắc đè mí 50%. Xử lý các góc khuất, đường gân và khe sâu trước bằng cách hạ điện áp xuống 40 kV, sau đó mới quét phủ đều toàn bộ các bề mặt phẳng bên ngoài.
- Bước 5: Lưu hóa nhiệt lò sấy và kiểm định thành phẩm KCS: Kéo nhẹ nhàng cụm phôi vào buồng sấy, đóng kín cửa lò. Kích hoạt bộ điều khiển nhiệt PID duy trì 190°C trong 18 phút. Sau khi hoàn tất chu trình và làm nguội tự nhiên, dùng thiết bị đo từ tính kiểm tra độ dày lớp phủ đạt 60 – 80 micromet, kiểm tra độ bám dính màng sơn bằng dao cắt kẻ ô theo tiêu chuẩn ASTM D3359 đạt cấp độ 5B.
Toàn bộ thợ kỹ thuật vận hành bắt buộc phải mang trang bị bảo hộ chuyên dụng gồm găng tay da dẫn điện, khẩu trang lọc bụi hoạt tính N95, kính bảo hộ chống tia lửa và giày bảo hộ có đế cao su chống tĩnh điện.
Các lỗi thường gặp khi sơn tĩnh điện và giải pháp khắc phục từ chuyên gia Gia Phú
Trong quá trình gia công thực tế tại phân xưởng, các biến thiên về độ ẩm, chất lượng khí nén hoặc sự sai lệch thông số dòng điện có thể dẫn đến các khuyết tật màng sơn. Đội ngũ kỹ sư Gia Phú tổng hợp các lỗi kỹ thuật phổ biến nhất cùng phương pháp xử lý triệt để ngay tại xưởng:
- Hiện tượng da cam sần sùi bề mặt (Orange Peel): Lớp sơn sau khi sấy không phẳng bóng mà gợn hạt giống vỏ cam. Nguyên nhân: Thợ phun bột quá dày vượt mức 100 micromet, khoảng cách súng quá gần, hoặc nhiệt độ lò gia nhiệt lên quá chậm làm bột chưa kịp san phẳng đã bị đóng rắn. Giải pháp: Cân chỉnh giảm lưu lượng bột súng phun, duy trì khoảng cách súng chuẩn 25 cm và kiểm tra quạt đối lưu gió nóng trong lò sấy.
- Lỗ kim li ti và bọt khí xuyên màng sơn (Pinholes / Popping): Bề mặt xuất hiện các lỗ rỗ nhỏ làm hở chân kim loại nền. Nguyên nhân: Khí nén dẫn bột bị lẫn hơi ẩm hoặc dầu nhớt từ máy nén khí, hoặc phôi kim loại chưa được sấy khô kiệt sau bể nhúng nước tiền xử lý. Giải pháp: Xả đáy bình tích áp định kỳ, bảo dưỡng cụm lõi lọc tách dầu đường ống khí nén và tăng nhiệt độ lò sấy khô nước lên 120°C.
- Hiệu ứng lồng Faraday tại góc hẹp (Faraday Cage Effect): Hạt bột sơn không thể bám vào các góc trong, khe hở sâu hoặc đường rãnh góc nhọn của hộp kim loại. Nguyên nhân: Lực tĩnh điện quá mạnh đẩy các hạt bột tích điện văng ngược ra mép ngoài. Giải pháp: Hạ điện áp súng phun xuống mức 35 kV – 45 kV, tăng nhẹ áp suất khí nén cấp bột và sử dụng vòi phun béc xòe dẹt chuyên dụng cho khe sâu.
- Màng sơn giòn, dễ bong tróc từng mảng lớn: Sơn không có độ bám dính cơ học, chỉ cần cạo nhẹ là tróc cả mảng lộ phôi kim loại. Nguyên nhân: Thời gian hoặc nhiệt độ sấy lưu hóa chưa đạt chuẩn (sơn bị sống nhiệt) hoặc hóa chất tẩy dầu mỡ ở khâu tiền xử lý bị cạn khiến màng phốt phát không hình thành. Giải pháp: Sử dụng máy đo nhiệt hành trình kiểm tra nhiệt độ thực tế bề mặt phôi đạt đủ 180°C trong tối thiểu 15 phút, đồng thời kiểm tra nồng độ bể tẩy dầu định kỳ mỗi sáng bằng phương pháp chuẩn độ.
- Bột sơn phun ra bị gián đoạn, giật cục vón hạt lớn: Dòng phun không tơi sương mịn mà phun phì ngắt quãng. Nguyên nhân: Bột sơn trong thùng chứa bị ẩm do thời tiết nồm hoặc màng xốp tầng sôi bị nghẹt lỗ khí. Giải pháp: Bật sấy khí thùng cấp bột tầng sôi trước khi phun 15 phút, sàng lọc bột qua rây mắt lưới 100 mesh và vệ sinh lõi teflon của bơm hút Venturi định kỳ.

Filter Thu Hồi Bột Sơn Tĩnh Điện Bằng Nhựa & Giấy Cao Cấp
Khả năng giữ lại hạt bột sơn 0.5 micromet hiệu quả, chống bám dính bề mặt, chịu áp lực xả rũ khí nén cao và kéo dài tuổi thọ quạt hút thu hồi.
Câu hỏi thường gặp về các lưu ý khi sơn tĩnh điện (FAQs)
- Tại sao lớp sơn tĩnh điện lại bị bong tróc sau khi sấy lưu hóa trong lò?
Nguyên nhân chủ yếu do xử lý bề mặt chưa sạch dầu mỡ, lớp phốt phát chưa hình thành hoặc nhiệt độ sấy thực tế chưa đạt ngưỡng 180°C khiến bột sơn bị sống nhiệt.
- Làm thế nào để kiểm soát độ dày lớp màng sơn luôn đồng đều 60 – 80 micromet?
Cần cố định khoảng cách súng phun từ 20 đến 25 cm, duy trì tốc độ đưa tay đều đặn, ổn định áp suất khí nén cấp bột 2.5 bar và kiểm tra định kỳ bằng đồng hồ đo từ tính.
- Tại sao cần phải làm sạch móc treo phôi sơn thường xuyên?
Móc treo bị bám nhiều lớp bột sơn dày sẽ trở thành chất cách điện, làm mất tiếp địa 0V của phôi, gây phóng tia lửa điện và làm giảm 70% lực hút bột vào sản phẩm.
- Làm sao để liên hệ tư vấn giải pháp lắp đặt dây chuyền sơn tại Gia Phú?
Quý khách hàng có thể liên hệ trực tiếp qua Hotline 0912.655.558 để được đội ngũ kỹ sư trưởng khảo sát thực tế và lên bản vẽ thiết kế dây chuyền tối ưu chi phí.
Tối ưu hóa dây chuyền sản xuất cùng Công Nghệ Sơn Tĩnh Điện Gia Phú
Công ty TNHH Sơn Tĩnh Điện Gia Phú cam kết mang đến cho quý doanh nghiệp các giải pháp công nghệ dây chuyền sơn tĩnh điện đồng bộ, tiết kiệm nhiên liệu và bền bỉ hàng đầu Việt Nam. Chúng tôi sẵn sàng đồng hành từ khâu khảo sát mặt bằng, thiết kế bản vẽ cơ khí 3D, sản xuất thiết bị đến chuyển giao quy trình công nghệ vận hành chuẩn SOP.
Để nhận tư vấn kỹ thuật chuyên sâu và bảng báo giá hệ thống dây chuyền cạnh tranh nhất, quý khách vui lòng liên hệ Hotline: 0912.655.558 hoặc ghé thăm văn phòng giao dịch trực tiếp tại Số 03 Ngõ 22 Phố Hưng Thịnh – Phường Yên Sở – Quận Hoàng Mai – Hà Nội.
Lưu ý: Các thông tin kỹ thuật trong bài viết được tổng hợp từ kinh nghiệm thực tế của đội ngũ kỹ sư Công Nghệ Sơn Tĩnh Điện Gia Phú. Để nhận tư vấn thiết kế chi tiết cho nhà xưởng của bạn, vui lòng liên hệ hotline trực tiếp.